20年专注搪瓷设备制造
用产品说话 用服务表达
搪瓷设备供应电话
0533-2901777

20年专注搪瓷设备制造
用产品说话 用服务表达
搪玻璃反应釜到货,别急着卸车就签字。瓷层是脆性材料,运输途中的磕碰、吊装时的挤压,都可能造成肉眼一时看不出的损伤。验收做扎实,后面几年少扯皮。
设备验收这件事,吃亏的往往是"先签收、后发现问题"。一旦签收单上写了"外观完好",后续再提出瓷层裂纹、夹套渗漏,责任归属就变成了扯皮题。下面六道关口,建议按顺序走完再签字,每道都留照片或记录。
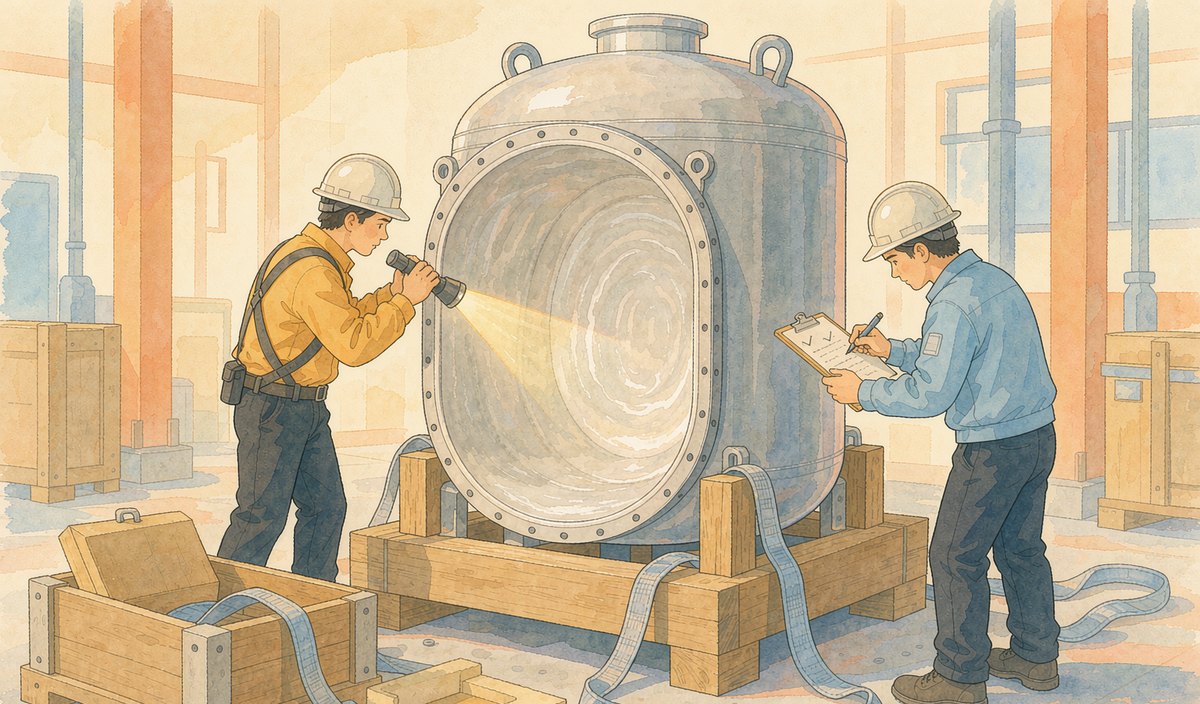
先核对铭牌上的型号、容积、设计压力、设计温度、设备编号,逐条对着技术协议看。再点装箱单:搅拌器、减速机、电机、机封、视镜、垫片、地脚螺栓、专用工具,一样一样点清楚。搪玻璃设备的配件经常是分箱发的,漏箱到安装那天才发现,会直接拖慢工期。
这一步还要看出厂资料是否随货:产品合格证、瓷层电火花检测记录、压力试验记录、材质证明。缺哪一样都在签收单上注明,别默认"后补"。
瓷面检查不要只站在外面扫一眼。 用手电斜照、人钻进釜内(注意通风和照明安全)逐片看,重点看这几处:管口内壁和法兰密封面、搅拌桨叶和轴的下段、釜底 transition 过渡圆弧、人孔盖内侧。
要找的是这几类缺陷:裂纹、崩瓷、密集小孔、明显色差或橘皮纹、修补过的痕迹。发现任何一处,先拍照、标记位置、量尺寸,再通知厂家,不要自行处理也不要继续安装。
搪玻璃瓷层是绝缘层,电火花检测仪扫过完整瓷面时不会放电,遇到针孔、裂纹等缺陷处就会跳火报警。这是判断瓷层是否连续的标准手段,也是到货验收里最重要的一道工序。
检测电压按瓷层厚度和厂家出厂标准确定,以随货的出厂检测报告标注值为准【待替换:填入贵司实际执行电压与标准号】。建议的做法是:先按出厂报告的数值复测一遍,重点复检运输中受力的部位和你在第二道里标记过的位置。釜内干燥、清洁后才能检测,湿瓷面会误报。
夹套侧按铭牌标注的设计压力做水压试验,检查夹套焊缝、接管角焊缝、夹套与筒体的连接处有没有渗漏或异常变形。管口侧逐一检查法兰密封面有无划伤,螺栓孔有无变形。
这一步同时确认夹套介质和设计压力是否与技术协议一致——发生过夹套按蒸汽设计、现场却要走导热油的错配,试压阶段发现还来得及改。
通电前先手动盘车,检查搅拌轴转动是否灵活、有无卡滞或异响。然后点动、短时空转,观察:轴的摆动量、减速机有无异常噪音、机封处有无渗漏、搅拌桨与釜壁的间隙是否均匀。
空转时釜内不要装料,也不要长时间干转。密封部分的细节可以参考机械密封失效的常见原因,验收时重点看轴封的装配状态。
把合格证、检测记录、试压记录、图纸(含管口方位图)、易损件清单编号存档。这份档案后面报检、办使用登记、做定期检验都要用。
前面五道发现的所有问题,整理成书面清单,双方签字确认整改方式和时间,再走付款流程。口头的"回头给你处理"没有约束力。
如果运输包装有破损、木箱有撞击痕迹、设备有明显磕碰,就在签收单上写明"外包装破损,内件待检",并拍照留证。这句话不是找茬,是把责任留在应该留的环节。直接签"完好",后面发现问题只能自己承担。
吊装环节同样值得盯:搪玻璃设备吊装要用尼龙吊带、避开管口受力,不允许用钢丝绳直接勒瓷面。安装过程中的瓷面保护要点,见搪玻璃设备安装过程的瓷面保护。
山东程明化工设备有限公司
地址:山东省淄博市张店区西八路南首
咨询电话:0533-2901777 / 18653376333
成立于 2006 年,支持非标定制与现场勘测,出图确认后投产
主营:搪玻璃反应釜、储罐、蒸馏釜、双锥干燥机、冷凝器、薄膜蒸发器、换热器、塔器及配件的设计制造与现场修补



 在线客服 QQ