20年专注搪瓷设备制造
用产品说话 用服务表达
搪瓷设备供应电话
0533-2901777

20年专注搪瓷设备制造
用产品说话 用服务表达
定制搪玻璃反应釜出问题,很少坏在制造环节,多半坏在参数没写清:接口方位对不上、夹套面积不够、转速与工艺不匹配。下单前把下面 6 项逐项确认,比事后扯皮省得多。
标准釜图纸成熟、交期短,但工艺一旦特殊——物料粘稠、需要控温精度、车间管口位置受限——就得走非标。非标不是"厂家看着办",恰恰是双方都要把话说死的过程。下面 6 项是返工率集中的地方,值得你拿着技术协议一条条对。
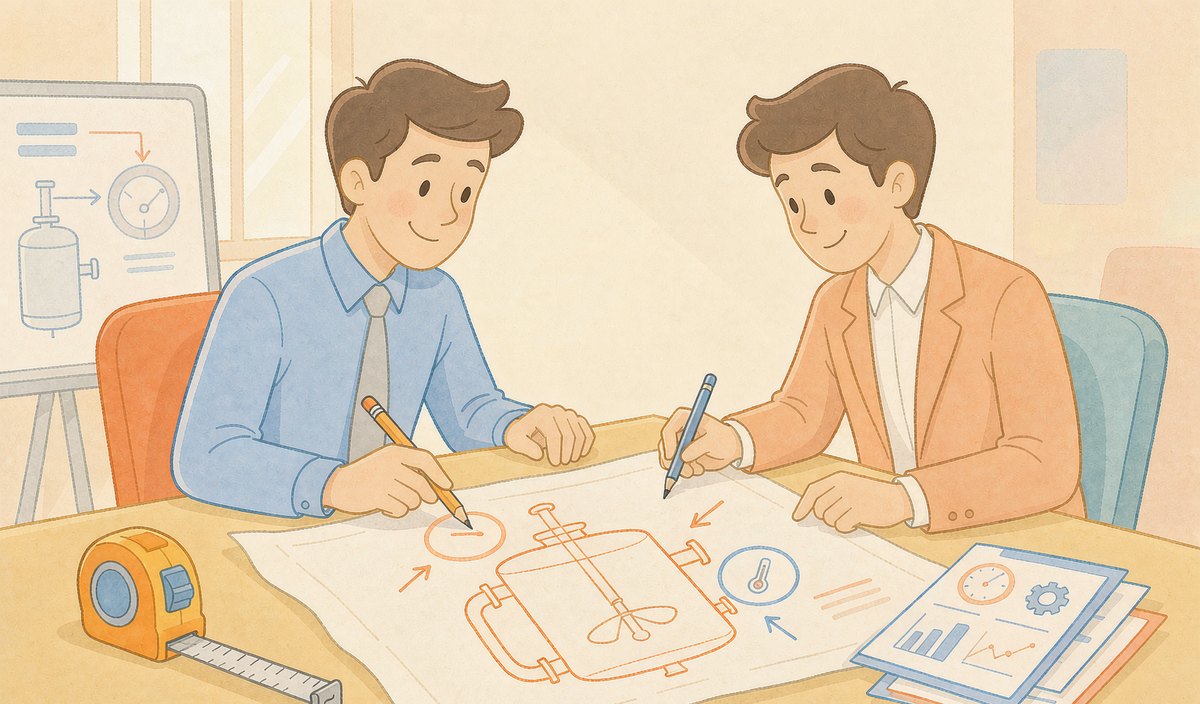
图纸标 3000L 全容积,实际投料往往只能到 70%–80%。如果工艺要求每批投 2.5 立方,得先算清楚最小装料量下搅拌桨是否仍浸没、夹套换热面是否够用。装料系数这一条没对上,设备到厂才发现批量不足,改都改不了。
进料口、测温口、爆破片口、视镜……每个管口的口径、高度、角度都和你的车间管线对接。定制时要给厂家一份管口方位图,或者让厂家出图给你核对。常见错误是测温口和搅拌梁位置打架,或者人孔开在了行车走不到的背面。
夹套走蒸汽还是导热油,压力多少,直接决定夹套结构和搪烧方案。蒸汽加热常见 0.2–0.4MPa,导热油要到更高温度,两者的密封和膨胀设计不同。这里也建议参考搪瓷和搪玻璃的区别一文里对瓷层耐温边界的说明,别让介质温度贴着瓷层上限跑。
锚式适合粘稠物料,桨式适合固液悬浮,叶轮式偏重传质。转速给高了物料飞溅冲刷瓷面,给低了釜底沉料。定制时把物料粘度、固含量、密度差这些数据交给厂家选型,比自己指定"要个锚式"靠谱。
机械密封还是填料密封,取决于是否有压、物料是否怕污染。另外减速机、电机、放料阀这些配套件的品牌档位,报价里差异很大——协议里写明品牌或同等档次,避免到货时发现被换了低配。
高频检电压值、瓷层厚度、耐压测试、管口法兰标准……这些验收指标要写进技术协议,到货按协议逐项验。口头承诺的"都是国标"在纠纷面前一文不值。验收环节应让厂家提供出厂检验报告原件。
有位客户做乳液聚合,定制时只强调了容积和加热方式,没提物料会粘壁。设备用了一个季度,釜壁挂胶严重,清理时又用了硬质工具,瓷面出现划伤,最后按爆瓷修补的成本账里的思路做了局部处理——早把物料特性写进协议,厂家会建议加抛光要求和四氟挡板,这笔返工完全能省掉。【案例细节已按咨询情景整理,可替换为贵司真实案例】
山东程明化工设备有限公司
地址:山东省淄博市张店区西八路南首
咨询电话:0533-2901777 / 18653376333(24 小时服务热线)
成立于 2006 年,支持非标定制与现场勘测,出图确认后投产
主营:搪玻璃反应釜、储罐、蒸馏釜、双锥干燥机、冷凝器、薄膜蒸发器、换热器、塔器及配件的设计制造与现场修补



 在线客服 QQ